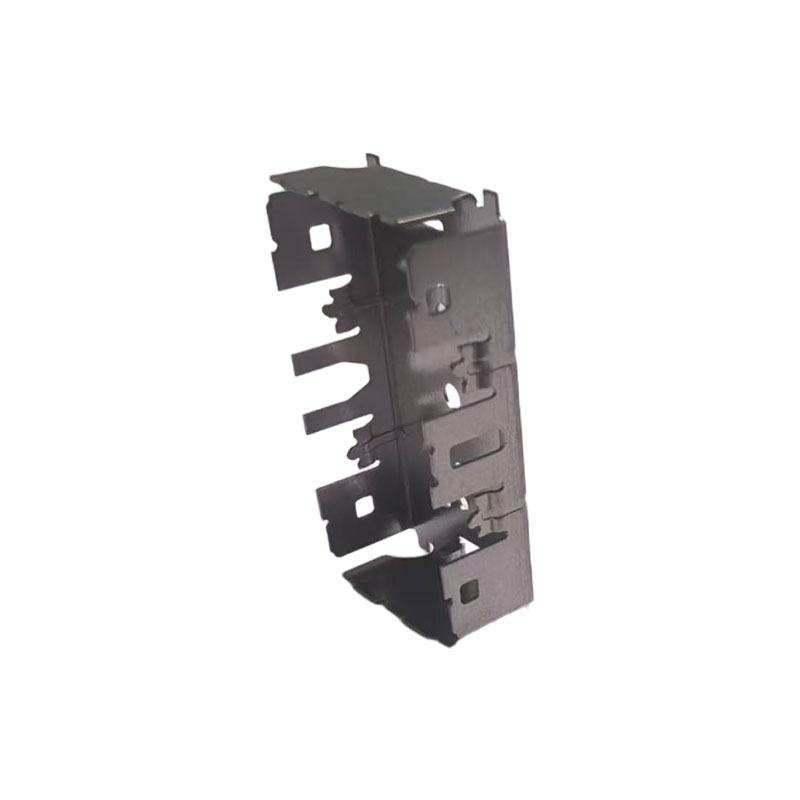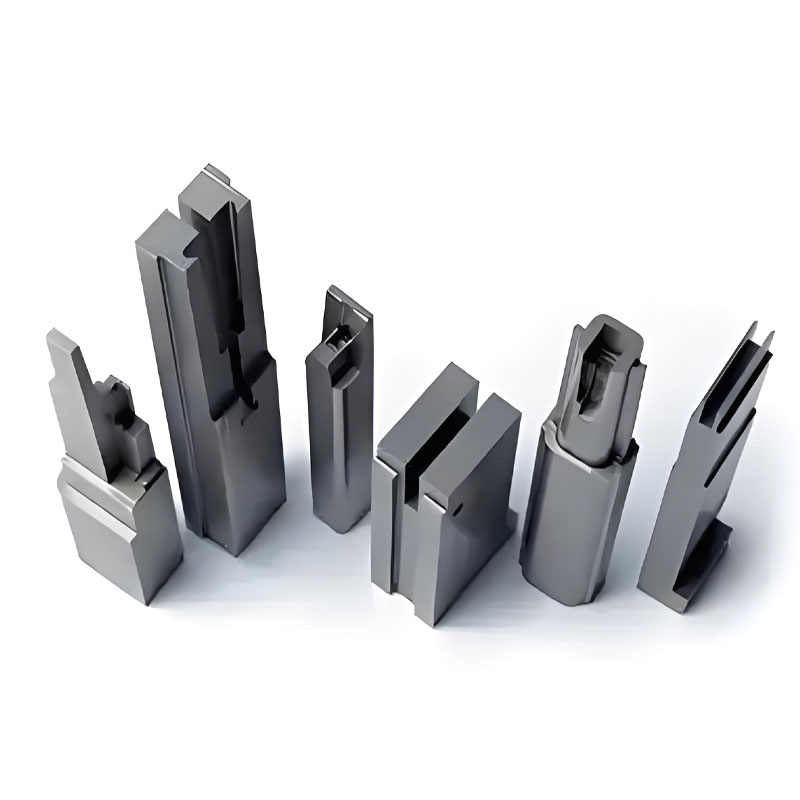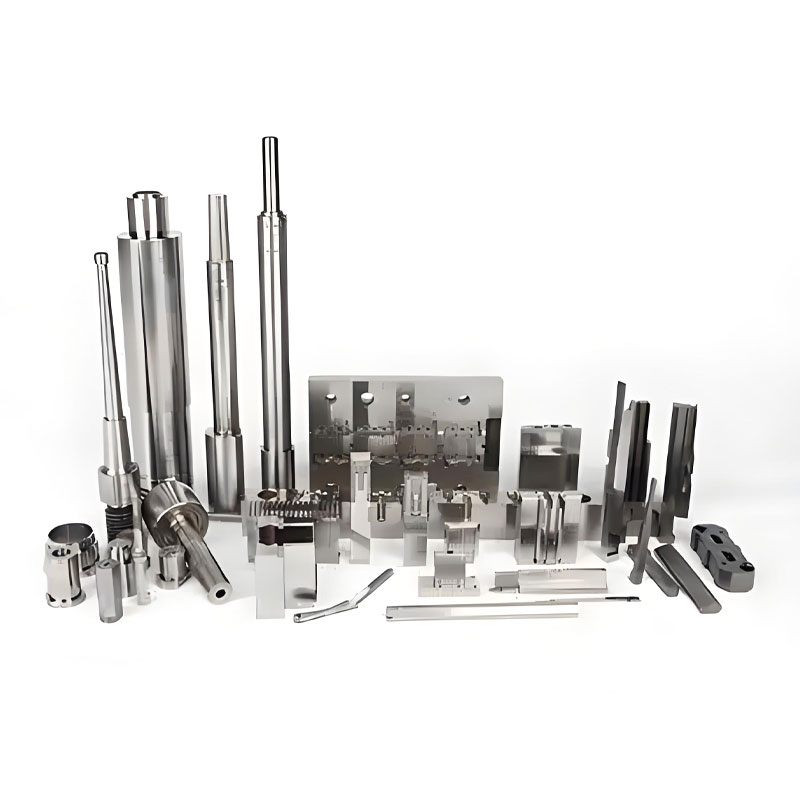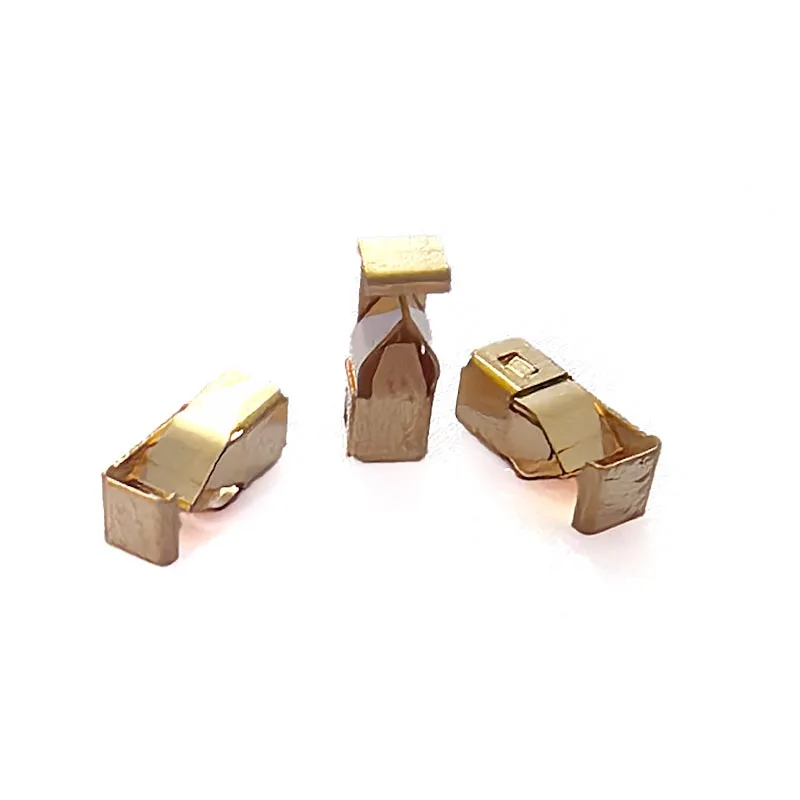
QirenfornisceElaborazione di parti di stampi hardwaresoluzioni per produttori che richiedono componenti metallici accurati, prestazioni di stampaggio affidabili e qualità di produzione costante. Combinando lavorazione meccanica di precisione, strutture di stampi attentamente progettate e un controllo di processo adeguato, le aziende possono migliorare l'uniformità dei componenti gestendo al tempo stesso i costi degli utensili e l'efficienza della produzione.
La lavorazione di parti di stampi hardware è un processo produttivo fondamentale per la produzione di componenti per utensili di precisione utilizzati nello stampaggio dei metalli e nelle relative applicazioni industriali. Implica la selezione dei materiali, la lavorazione CNC, la rettifica, l'elettroerosione (EDM), il taglio a filo, il trattamento termico e l'ispezione dimensionale, a seconda del design e dell'applicazione della parte. La qualità di ciascun componente influenza l'allineamento dello stampo, la precisione di stampaggio, la durata dell'utensile e la stabilità della produzione. Questa guida spiega i principali metodi di lavorazione, considerazioni sui materiali, requisiti di controllo qualità, applicazioni comuni e criteri pratici per la scelta di un partner di produzione. Descrive inoltre come un approccio incentrato sull'ingegneria può aiutare i produttori a ridurre le rilavorazioni, migliorare l'utilizzo dei materiali e ottenere risultati di produzione più prevedibili.
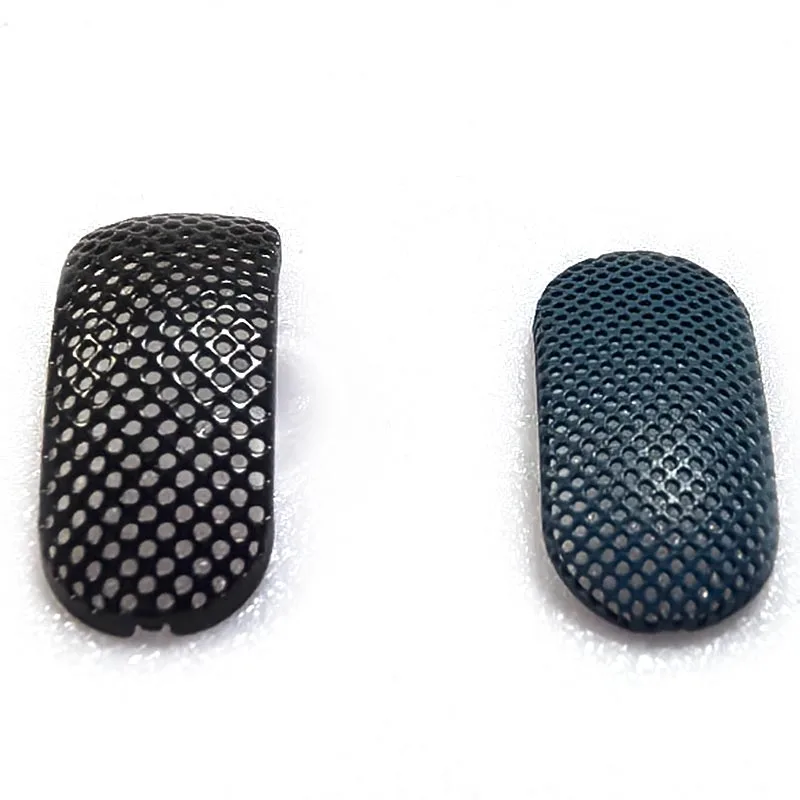
La lavorazione di parti di stampi hardware si riferisce alla produzione e alla finitura di componenti di precisione utilizzati per costruire, assemblare, mantenere e far funzionare stampi per la lavorazione dei metalli. Questi componenti possono includere punzoni, matrici, perni di guida, boccole di guida, inserti, fermi, piastre e altri elementi funzionali che determinano il modo in cui uno stampo posiziona e forma il materiale.
A differenza della lavorazione dei metalli generica, la produzione di componenti per stampi deve tenere conto dell'interazione tra più parti. Un punzone e una matrice, ad esempio, devono mantenere uno spazio adeguato per tagliare la lamiera in modo pulito. I componenti della guida devono preservare l'allineamento durante i movimenti ripetuti, mentre le superfici soggette a usura necessitano di durezza e finitura superficiale adeguate.
Le capacità di Qiren nella lavorazione di stampi hardware includono lo sviluppo di utensili di precisione e la produzione di soluzioni di stampi per applicazioni industriali esigenti. Le informazioni sui prodotti mettono in evidenza le attrezzature CNC, la tecnologia di stampaggio ad alta velocità e gli stampi progressivi e compositi personalizzati. Queste funzionalità sono rilevanti per i produttori che cercano utensili progettati in base alla geometria specifica dei componenti e ai requisiti di produzione.
Per ulteriori informazioni, esplora le soluzioni di stampi hardware e la lavorazione di parti di precisione.
La precisione influisce molto più delle dimensioni di un singolo pezzo. Influisce sulle prestazioni dell'intero stampo durante la produzione. Piccoli errori nelle dimensioni critiche, nella planarità, nella concentricità o nell'allineamento possono portare a carichi irregolari, usura eccessiva, taglienti inadeguati o componenti finiti incoerenti.
La lavorazione di alta qualità aiuta i produttori a raggiungere diversi obiettivi importanti:
Le tolleranze richieste devono essere sempre definite in base alla funzione, al materiale e alle condizioni operative del componente. Una piastra di montaggio non critica non richiede necessariamente la stessa tolleranza di un punzone di precisione o di un perno di guida. L’applicazione di tolleranze più strette solo dove tecnicamente giustificato può proteggere la qualità senza aumentare inutilmente i costi di produzione.
Un tipico componente di uno stampo può richiedere diverse operazioni di produzione anziché un singolo processo di lavorazione. La sequenza appropriata dipende dalla geometria, dalla durezza del materiale, dai requisiti della superficie e dall'applicazione finale.
| Metodo di elaborazione | Scopo primario | Applicazione tipica |
|---|---|---|
| Fresatura CNC | Produce profili, tasche, asole e geometrie complesse | Piastre per stampi, inserti e componenti strutturali |
| Tornitura CNC | Lavora caratteristiche cilindriche e superfici concentriche | Perni guida, alberi e parti di utensili rotonde |
| Rettifica di precisione | Migliora la precisione dimensionale, la planarità e la finitura superficiale | Superfici di matrici, piastre di precisione e componenti temprati |
| Elettroerosione a filo | Taglia profili complessi e caratteristiche strette in materiali conduttivi | Punzoni, matrici e contorni complessi di precisione |
| Elettroerosione a tuffo | Crea cavità e forme dettagliate utilizzando un elettrodo sagomato | Cavità di stampi complesse e caratteristiche difficili da lavorare |
| Trattamento termico | Regola la durezza e le proprietà meccaniche | Punzoni, matrici e inserti resistenti all'usura |
| Finitura superficiale | Controlla la struttura della superficie, le bave e le condizioni di contatto funzionale | Superfici di scorrimento, accoppiamenti di precisione e aree di formatura |
Questi metodi sono complementari. La lavorazione CNC rimuove in modo efficiente il materiale e definisce la geometria principale, mentre la rettifica può rifinire le superfici critiche. L'elettroerosione a filo è utile per contorni complessi, in particolare in materiali conduttivi che potrebbero essere difficili da lavorare con i metodi convenzionali. Il trattamento termico migliora le proprietà del materiale selezionato ma deve essere pianificato con attenzione perché può introdurre distorsioni.
Per requisiti di lavorazione più specializzati, vedere le soluzioni di lavorazione di precisione.
La selezione del materiale influisce sulla durata dell'utensile, sulla lavorabilità, sulla stabilità dimensionale e sulla resistenza all'usura. L'opzione migliore dipende dalla funzione del componente e non solo dalla durezza. Un punzone altamente resistente all'usura può richiedere proprietà diverse da uno stampo base che supporta principalmente altri componenti.
Le considerazioni comuni includono:
Prima dell'inizio della produzione, gli ingegneri devono confermare la qualità del materiale, l'intervallo di durezza, i requisiti di trattamento termico e qualsiasi trattamento superficiale speciale. Potrebbero essere richiesti anche certificati dei materiali e registrazioni di tracciabilità per applicazioni regolamentate o sensibili alla qualità.
Quando si confrontano i preventivi, assicurarsi che i fornitori stabiliscano i prezzi per le stesse specifiche e condizioni dei materiali. Due componenti con dimensioni identiche possono funzionare in modo molto diverso se la qualità del materiale, la durezza o i requisiti di finitura non sono equivalenti.
Un controllo di qualità efficace inizia prima della lavorazione e continua fino all'ispezione finale. L'ispezione solo delle dimensioni finite potrebbe non rivelare problemi relativi alle condizioni del materiale, alla distorsione del trattamento termico, al danno superficiale o alla compatibilità dell'assieme.
Un flusso di lavoro pratico di ispezione comprende le seguenti fasi:
La frequenza delle ispezioni dovrebbe riflettere il rischio associato a ciascuna caratteristica. Le dimensioni critiche possono richiedere risultati di misurazione documentati, mentre le caratteristiche meno sensibili possono seguire un piano di campionamento adeguato. L'ispezione del primo articolo è particolarmente utile per le nuove attrezzature, i disegni rivisti e gli ordini ripetuti che comportano modifiche al processo.
Una documentazione chiara supporta inoltre la comunicazione tra i team di progettazione, lavorazione, qualità e assemblaggio. Se si verifica un difetto, i registri di ispezione tracciabili aiutano a identificare se la causa è correlata al materiale, alla lavorazione, al trattamento termico o all'assemblaggio.
I componenti per stampi di precisione supportano la produzione in tutti i settori che si affidano alla formatura ripetibile dei metalli, allo stampaggio e ad attrezzature dettagliate. I loro design variano a seconda del materiale lavorato, della velocità di produzione richiesta e delle esigenze funzionali del prodotto finito.
Ad esempio, un produttore di terminali elettrici in miniatura potrebbe aver bisogno di profili di taglio stretti, spazi controllati e allineamento coerente su più stazioni. Una matrice progressiva può eseguire diverse operazioni man mano che il materiale in striscia avanza attraverso l'utensile. La qualità dei punzoni, degli inserti e dei componenti di guida influisce direttamente sui requisiti di ripetibilità e manutenzione.
Per progetti di volume elevato, la progettazione degli strumenti e la lavorazione delle parti dovrebbero essere valutate insieme. L'ottimizzazione di un componente isolato potrebbe non fornire il risultato migliore se non vengono prese in considerazione la struttura completa dello stampo, l'alimentazione del materiale e le condizioni operative.
La scelta di un partner di produzione richiede molto più che il semplice confronto dei prezzi unitari. Gli acquirenti devono valutare il supporto tecnico, l'idoneità delle apparecchiature, il controllo dei processi, la comunicazione e la capacità del fornitore di mantenere risultati coerenti durante l'intero ordine.
Utilizza la seguente lista di controllo quando valuti un potenziale fornitore:
Qiren presenta soluzioni di stampi hardware per applicazioni industriali, compresi stampi progressivi e compositi personalizzati. Gli acquirenti che valutano un progetto possono esaminarne le capacità di stampo hardware e le informazioni di elaborazione dello stampo hardware ad alta precisione per comprendere l'obiettivo di produzione disponibile.
Quando si valuta un fornitore, verificare che le tolleranze dichiarate, la capacità produttiva, le certificazioni e le aspettative di durata dell'utensile si applichino al progetto specifico. Richiedere la documentazione di supporto quando questi fattori sono fondamentali per le decisioni sugli appalti.
Il preventivo iniziale più basso per gli utensili non sempre si traduce nel costo totale più basso. La complessità della lavorazione, la manutenzione degli utensili, gli scarti, i tempi di inattività e la frequenza di sostituzione influiscono tutti sull'economia a lungo termine di un componente dello stampo.
I produttori possono migliorare l’efficienza in termini di costi attraverso diverse misure pratiche:
Un utile confronto dei costi dovrebbe includere il prezzo iniziale dei componenti, la manutenzione prevista, la frequenza di sostituzione e l'impatto finanziario delle interruzioni della produzione. Laddove è coinvolto lo stampaggio di volumi elevati, un componente durevole dello strumento può giustificare un costo iniziale più elevato se riduce i tempi di fermo e le esigenze di sostituzione durante il ciclo di produzione.
Gli obiettivi di durata dell’utensile dovrebbero essere trattati come stime ingegneristiche piuttosto che come garanzie universali. Le prestazioni effettive dipendono dal materiale, dal design dello stampo, dalla lubrificazione, dalle condizioni della pressa, dalla manutenzione e dalla qualità del componente finito.
La lavorazione di parti di stampi hardware è la produzione e la finitura di componenti di precisione utilizzati nello stampaggio dei metalli e in altre applicazioni di utensili. Le operazioni comuni includono fresatura CNC, tornitura, rettifica, elettroerosione a filo, trattamento termico e ispezione dimensionale.
La precisione dipende dai requisiti del disegno, dalla capacità della macchina, dalle proprietà dei materiali, dalla strategia di lavorazione, dalla tenuta del pezzo, dalla distorsione del trattamento termico e dai metodi di ispezione. Le tolleranze critiche dovrebbero essere specificate in base alla funzione effettiva del componente.
Vengono comunemente considerati acciaio per utensili, acciaio legato, acciaio per stampi pretemprato, carburo e acciai inossidabili selezionati. La scelta appropriata dipende dalla durezza, dalla resistenza all'usura, dalla tenacità, dalla resistenza alla corrosione e dai requisiti di lavorazione.
La selezione adeguata dei materiali, il trattamento termico controllato, la finitura superficiale adeguata, il corretto allineamento dello stampo e la manutenzione preventiva possono contribuire a prolungare la durata. È necessario considerare anche le condizioni operative e il materiale lavorato.
Fornire disegni tecnici 2D, file CAD 3D se disponibili, specifiche dei materiali, tolleranze critiche, requisiti di finitura superficiale, quantità di ordine prevista, domanda annuale, requisiti di ispezione e applicazione prevista. Includere i requisiti di trattamento termico o rivestimento, ove applicabile.
SÌ. I componenti personalizzati possono essere sviluppati attorno a una particolare struttura dello stampo, processo di produzione e progettazione del pezzo finito. La fattibilità, i costi e i tempi di consegna dipendono dalla geometria, dal materiale, dai requisiti di tolleranza e dai processi di produzione coinvolti.
La lavorazione di parti di stampi hardware svolge un ruolo fondamentale nella produzione di componenti industriali accurati, durevoli e coerenti. Una combinazione ben pianificata di progettazione tecnica, materiali appropriati, lavorazione meccanica di precisione, trattamento termico e controllo di qualità aiuta i produttori a migliorare le prestazioni degli stampi controllando allo stesso tempo i costi di produzione. La soluzione più efficace è quella che soddisfa i reali requisiti tecnici dell'applicazione e rimane affidabile per tutta la vita utile prevista.
Che tu stia sviluppando nuove attrezzature per stampaggio, migliorando uno stampo esistente o acquistando componenti di precisione personalizzati, Qiren può essere un punto di partenza per valutare le tue esigenze di produzione. Visita la pagina del prodotto Elaborazione di parti di stampi hardware per ulteriori informazioni sulla soluzione disponibile. Prepara quindi i disegni, le specifiche dei materiali, i requisiti di tolleranza e il volume di produzione previstocontattaciper discutere del tuo progetto e richiedere un preventivo su misura.